超声波模具通常包括焊头、声极、底模和专用工装等,是超声波焊接、切割、密封及金属埋植设备中的关键组件。它们负责将换能器产生的机械振动传递给工件,从而实现热塑性塑料焊接、材料切割、薄膜密封和嵌件安装等工艺,模具性能受材料特性、谐振频率、振幅、结构设计、加工精度以及与整机匹配程度等多种因素影响。选择合适的超声波工装,需要综合考虑功能定位、材料特性、制造工艺和实际工况。合理的设计与制造有助于保持振动稳定、提高加工一致性,并降低工具疲劳或设备损坏的风险。
一、按功能划分的常见超声波模具类型
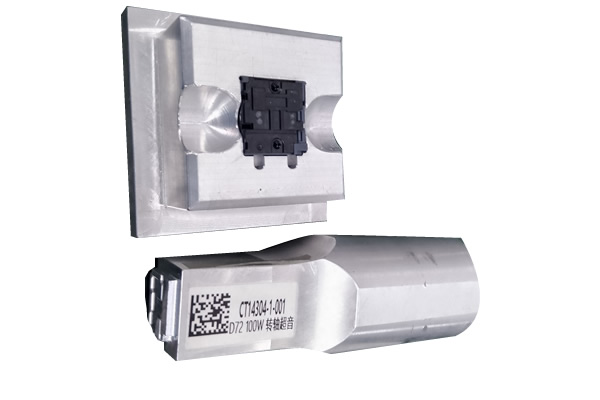
超声波工装可根据用途和在工艺中的作用进行分类,焊接焊头负责将超声波振动传递给工件,通常需要在特定谐振频率下工作,其外形和接触面取决于产品几何结构、接头设计以及所需振动分布。有些焊头采用平面接触,有些则采用曲面轮廓、纹理表面或定制形状。
底模与夹具用于在加工过程中支撑和定位工件,与主动传递振动的焊头不同,夹具主要提供机械支撑,帮助保持对齐和夹持稳定。其结构应与产品匹配,并在加工区域周围提供足够支撑,以减少不必要的变形。
超声波切割工具常用于纺织品、薄膜、合成织物及部分热塑性塑料部件的切割,根据应用不同,这类工具通过振动与受控压力配合,降低切割阻力,减少边缘散边或变形。
超声波密封与滚轮工具适用于薄膜、无纺布等材料的连续或重复密封加工,其接触面和工作结构通常经过专门设计,以沿预定路径实现较稳定的粘合或切割效果。
超声波埋植工具用于将金属嵌件、螺纹嵌件或其他组件安装到热塑性塑料部件中,通过振动和压力使周围塑料软化,实现嵌件埋植。虽然这些工具可能用于同一类超声波系统,但几何形状、接触条件、耐磨要求和振动特性并不相同,通常不宜视为可互换的通用部件。
二、超声波模具常用材料
材料选择会影响振动传递、抗疲劳性能、耐磨性、可加工性和制造成本,铝合金、工具钢和钛合金是常见选材,具体选择应结合应用场景和工具结构判断。
1、铝合金
7075、2024、6061 等铝合金密度较低、加工性较好,也具备一定的声学性能,常用于制造部分超声波焊头和变幅杆。在大型变幅杆或具有复杂轮廓、雕刻表面的工具中,铝合金较轻的特点具有一定优势。
这类材料适用于多种塑料焊接以及部分纺织品、薄膜加工工具,但在反复磨损接触或承受较大机械载荷的工况下,其耐磨性和表面耐久性可能不足。如果磨损成为主要限制因素,可考虑表面处理或改用其他材料。
2、工具钢
SKD11、DC53 等工具钢常用于对硬度、耐磨性和尺寸稳定性要求较高的场合,例如超声波切割刀片、冲压工具、分切组件等需要反复接触或承受磨损的部件。
与铝合金和钛合金相比,工具钢通常密度更大,声学和疲劳表现也不同。判断其是否适合某项超声波应用时,不能只看硬度,还需要结合工具几何结构、共振分析和实际运行测试结果综合评估。
对于埋植工具或需要在韧性、可加工性和耐磨性之间取得平衡的应用,也可以考虑其他合金钢。具体钢种应根据载荷条件、预期寿命以及与超声波系统的兼容性确定。
3、钛合金
钛合金常用于需要兼顾强度、抗疲劳性能和稳定振动传递的超声波焊头,设计合理时,钛合金能够满足较高要求的焊接应用、较复杂的焊头结构以及重复高振幅工况。
钛合金模具的制造成本通常高于铝制模具,加工难度也相对更大。所选牌号还需要满足应用的机械性能、环境条件和相关法规要求。对于精密电子产品,也不应默认钛合金一定更合适,而应结合具体运行条件和性能目标判断。
总体来看,铝材在不少通用应用中具有成本优势;工具钢更适合以耐磨性为主要考量的场合;当强度和抗疲劳性能较关键时,钛合金通常更有优势。这些属于一般性参考,不能替代具体工况评估。
三、制造方法和关键工艺
超声波模具的制造不只是加工出外形,还需要实现预期的共振特性、合适的振幅分布,并能承受重复动态载荷。
1、设计和工程分析
制造通常从产品图纸、样品、材料特性和加工要求开始,关键考虑因素包括超声波系统工作频率、所需振幅、接触面积、夹紧压力、接头几何结构以及产品变形风险。
对于热塑性塑料焊接,设计时需要关注接头结构和能量导向器,对于切割、密封或埋植,刀具几何结构应反映对应的接触方式和加工要求。
计算机辅助设计和有限元分析可用于评估共振模式、振幅分布和应力集中,帮助提前发现潜在设计问题,但仿真结果仍应通过实物测试验证。
2、粗加工和精加工
设计和材料确定后,通常先进行粗加工,形成主要尺寸和安装特征,铣削、车削等加工方式的选择取决于工具结构。
数控加工常用于制造复杂轮廓、型腔和接触面,车削适合旋转对称零件,磨削则可用于达到规定的平面度、表面光洁度或尺寸公差。当常规切削难以满足要求时,线切割放电加工等工艺也可用于特定材料和结构。
钢制模具可能需要热处理以获得所需硬度和耐磨性,热处理过程需要控制变形,保持尺寸精度,后续通常还需磨削或精密加工恢复设计要求。
3、谐振调谐和频率匹配
频率调谐是超声波焊头制造中的关键环节,成品焊头需要在目标频率范围内工作,并与换能器、增幅器等组件匹配。
制造商通常使用超声波频率分析仪或其他测量设备判断焊头的谐振特性,如存在偏差,可通过[敏感词]去除材料或针对结构进行微调,使谐振频率接近目标值。
可接受的频率容差取决于设备制造商规格和整套振动系统设计,标称 20 kHz 并不意味着所有焊头都采用完全相同的固定公差。
仅频率匹配并不足够,焊头还需要提供合适的振幅分布和可接受的动态应力水平。过大的应力集中或不均匀振动可能导致裂纹、加工不稳定和工具提前失效。
4、装配和性能验证
调谐完成后,焊头需要与兼容组件装配,并在规定工况下测试,验证内容可能包括谐振频率、振幅、安装完整性、表面状态和工作功率。
针对具体应用的试验也很必要,焊接应用可评估接头强度、外观、尺寸稳定性和一致性;切割和密封工具则应按自身性能标准判断。温度异常升高、噪声异常、空载功率过高,也可能提示设计、装配或调谐存在问题。
如果测试结果不符合要求,应在投入生产前进一步调整或重新设计。
四、选择和使用建议
选择超声波工具时,不宜只比较采购价格,还应关注材料规格、制造精度、频率测试资料、表面处理方式、预期使用寿命以及与现有设备的兼容性。
以下几点比较关键:
1、确认工具与工艺匹配
焊接、切割、密封和埋植对几何结构、接触压力、耐磨性和振动特性要求不同。
2、验证系统兼容性
焊头、换能器、增幅器和发生器需要在预定工作范围内协同运行,匹配不当可能导致加工不稳定、过热或部件损坏。
3、检查夹具支撑和对齐
底模应与工件贴合,并在加工区域周围提供充分支撑,否则容易造成工件变形和结果不稳定。
4、通过试产评估性能
应在接近实际生产的条件下测试样品,关注加工质量、重复性和工具耐用性。
5、建立检查和维护机制
定期检查裂纹、磨损、安装松动和运行状态变化,有助于提前发现问题,减少停机损失。
6、关注供应商交付能力
采购时可确认是否提供材质证明、频率测试记录、调谐说明、重调服务以及异常问题处理流程。
超声波模具的选型和制造需要综合考虑功能、材料、结构、加工精度和谐振特性,对于许多通用型焊头,铝合金通常较经济;磨损较严重的工况下,工具钢可能更合适;当强度和抗疲劳性能较关键时,钛合金具有一定优势。没有适用于所有场景的材料,更合适的方案通常来自对具体工艺的分析、受控制的制造过程、准确的频率调谐以及针对应用的实测验证。通过这些环节,可以提高加工一致性,延长工具寿命,并降低设备故障风险。

 Your location:

 Tel.: 0755-27163020
 Mobile:15989539998 Mr.Su
 Email: szmaijin@163.com
 Website: www.maijinkeji.net
 Address: 3F, Building 5, Huixin Intelligent Industrial Park, Xinhu Street, Guangming District, Shenzhen
 Website