
服务热线:
0755-27163020
0755-27163020
发布人:管理员 发布时间:2026-11-11
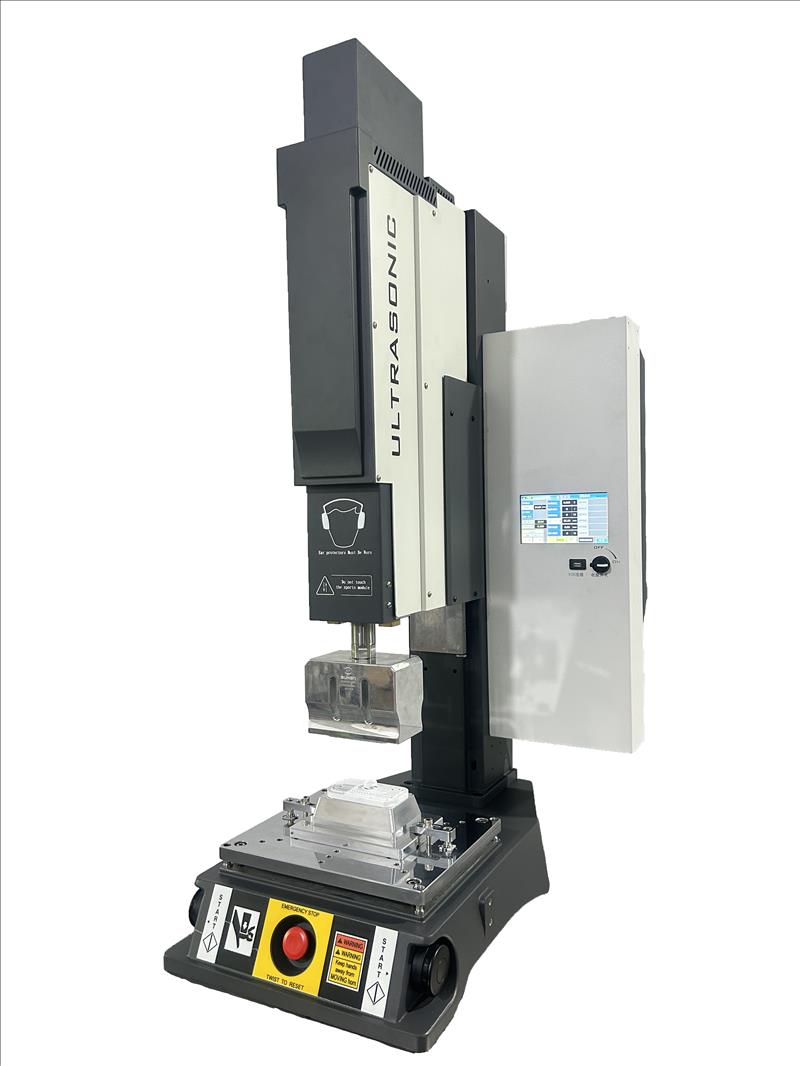
伺服型超声波焊接机将高频机械振动与[敏感词]控制的机械运动相结合,从而实现稳定一致的焊接效果。其性能不仅取决于发生器和伺服执行机构,还取决于焊头及配套附件的设计与状态。超声波焊头(工具头)、变幅杆、换能器、底模和夹具等组件,决定了振动传递至焊接部位的效率、工件定位的稳固性,以及焊接参数的一致性。由于伺服驱动系统能够[敏感词]调节作用力、位移、速度和焊接位置,因此所配套的工装工具需要与具体应用相匹配。如果焊头外形设计不当、变幅杆选择错误,或支撑夹具不稳定,可能会导致焊接强度不足、过度变形、焊接尺寸不一致,甚至造成组件过早出现疲劳损坏。因此,了解这些组件的功能及选型标准,对于优化焊接性能至关重要。
一、核心声学组件
声学系统(声学堆栈)负责将电能转换为机械振动,并将其传递至工件。其主要组件包括换能器、变幅杆和超声波焊头。这些组件在设计时需要确保能够协同工作,并运行在设备规定的谐振频率下。
1、超声波焊头
超声波焊头(也称为声极或工具头)负责将高频振动传递给工件,同时对焊接区域施加机械压力。它通常被设计为谐振元件(常采用半波长结构),旨在确保工作端面达到所需的振动振幅,同时在安装位置保持合适的节点。
焊头的几何形状直接影响振幅分布、应力集中以及能量传递,常见的焊头结构包括阶梯形、圆锥形、指数形、悬链线形、杆状和圆形焊头。不同的结构形式具有不同的振幅特性,需根据具体的焊接条件和工件几何形状进行选择。
例如,矩形或杆状焊头常用于平面塑料组件及线性焊接区域;圆形焊头适用于圆形或具有旋转对称性的工件;而异形焊头或多点式焊头则适用于局部焊接、复杂曲面以及涉及多个焊接点的应用场景。此外,焊头的工作端面还可以设计成特定的纹理或图案,以优化振动和压力在焊接区域的分布。材料选择是另一个重要的考量因素,因为超声波焊头(horn)会承受高频振动和反复的机械载荷。钛合金具有高强度、良好的抗疲劳性能以及优异的声学特性,非常适合高要求应用场景及高振幅运行工况。铝合金(如 7075 和 2024 牌号)也得到了广泛应用,其优势在于重量较轻、易于加工且制造成本较低。若有更高的耐磨性需求,还可对材料进行表面处理。
钢材及工具钢组件通常用于超声波植入、铆接(staking)和切割等特定应用;在这些场景中,局部耐磨性往往比追求[敏感词]振动幅度更为重要。具体材料的选择取决于工作频率、振动幅度、接触条件、生产规模以及预期的使用寿命。
2、变幅杆(Booster)
变幅杆安装在换能器(converter)与超声波焊头之间,主要发挥两大作用:为声学组件系统(acoustic stack)提供安装与支撑点,并调节传递至焊头的振动幅度。
变幅杆的设计具有不同的增益比。根据其几何结构,变幅杆可以在无需改变换能器电输入参数的情况下,增大或减小传递至焊头的振动幅度。这使得工程师能够根据不同的材料特性、接头结构及焊接要求,灵活调整声学输出。
变幅杆通常在其节点(nodal position)附近进行夹持固定,此处轴向位移较小。这种方式既能确保稳固支撑,又能减少对振动传递的干扰。
钛和铝是制造变幅杆的常用材料。钛制变幅杆在严苛的工作条件下表现出优异的抗疲劳性能;而铝制变幅杆则在重量、成本与性能之间实现了良好的平衡,适用于多种应用场景。
对于伺服超声波焊接设备,变幅杆的选择需要与换能器及超声波焊头协同考虑。三者的谐振频率、机械阻抗及振幅特性需要相互匹配,以确保设备稳定运行,并降低因应力过大或过热而引发故障的风险。
3、换能器(Converter)
换能器(也称为传感器/转换器,transducer)换能器将超声波发生器产生的高频电能转换为机械振动。大多数工业超声波换能器采用压电陶瓷元件;这些元件在交变电信号的作用下发生伸缩,从而产生纵向机械振动。
换能器是针对特定工作频率设计的,常见频率包括 15 kHz、20 kHz、30 kHz 和 40 kHz。其频率需要与超声波发生器及整个声学系统(声学堆栈)的其他组件要求相匹配。
尽管换能器通常不像焊头(工具头)那样被视为可互换的作业工具,但它们却是超声波传输系统中不可或缺的组件。其电气连接、安装接口以及机械状态都会影响工作效率。连接松动、接触面受污染或压电元件损坏,都可能导致振动输出降低、共振不稳定以及产生过多的热量。
二、工件支撑与定位附件
在声学系统传输超声波振动的同时,支撑附件可确保工件保持在正确的位置,并使焊接压力得到合理分布。这些附件的设计直接影响接头质量、尺寸精度以及生产的一致性(重复性)。
1、垫板与支撑模具
垫板(也称为下夹具或支撑模具)在焊接过程中用于固定工件,并为焊头施加的压力提供一个稳定的反作用面。其几何形状、刚度以及表面状态会影响工件对超声波振动的响应方式。
设计合理的垫板有助于防止工件过度变形,支撑薄壁组件,并在整个焊接周期内保持对齐。它应在接头区域周围提供充分支撑,同时避免引入不良的应力集中或造成过多的振动能量吸收。
在薄膜封口、无纺布焊接及包装应用中,垫板上可设置凹槽、滚花表面或其他图案结构,以限定密封区域并实现所需的接头外观。对于刚性塑料组件的装配,支撑模具应能[敏感词]地对组件进行定位,并在预定的焊接区域下方提供适当的支撑。
2、夹具与工件固定座
夹具和工件固定座用于在焊接过程中维持组件的位置和方向,即使设备具备[敏感词]的伺服控制功能,如果工件定位不当,仍可能导致工件移位、压力分布不均、产生飞边(毛刺)以及焊接深度不一致。夹具设计应充分考虑工件尺寸、材料刚度、接头几何形状以及预期的焊接力。夹具需要具备足够的刚性,以确保在作业过程中维持工件定位,同时避免对脆弱部位施加过大的局部压力。
在自动化生产线中,采用快速更换夹具、定位销和模块化底板,能够提高换产效率并简化产品切换流程。在焊接多个组件或处理复杂装配体时,确保夹具、焊头(horn)与伺服执行机构之间的[敏感词]对齐尤为重要。
三、监控与控制组件
监控与控制组件有助于伺服型超声波焊接机维持稳定的工艺条件,并识别潜在的焊接缺陷,这些组件的功能与声学系统(acoustic stack)的机械性能相辅相成。
位置编码器用于测量焊接周期内焊头的运动与位移,可监测初始定位、焊接行程以及材料塌陷距离。载荷传感器(或集成式力传感器)用于测量施加的焊接力;触发机制则能检测焊头何时接触工件,并判断是否达到预设的力阈值。
根据设备的控制架构,这些测量数据可支持多种焊接策略,包括基于时间、能量、距离或力的控制方式。此外,它们还能帮助识别诸如零件缺失、尺寸偏差、异常阻力以及材料变形不一致等异常状况。
在自动化生产环境中,监控数据可被记录下来,用于质量分析和工艺可追溯性管理。当配合稳定的声学工装及合理配置的伺服参数时,这些系统有助于收窄工艺窗口,从而提升生产的一致性。
值得注意的是,许多伺服型超声波焊接机已将编码器、力传感器及触发功能集成在执行机构与控制系统中。因此,这些装置应被视为设备监控架构的一部分,而非仅仅是独立的附件。
四、维护与更换工具
声学系统及其配套附件的状态直接影响焊接的稳定性,焊头、变幅杆(booster)和换能器(converter)的接触面需要保持清洁、平整,并确保良好的配合面紧密贴合,以实现高效的振动传递。
在装配和维护过程中,技术人员通常会使用经过校准的扭矩扳手、专用扳手工具以及合适的表面清洁材料。螺纹连接处需要按照设备制造商规定的扭矩值进行紧固,紧固不当可能导致接触不良、共振不稳定,或造成声学组件损坏。
随着使用时间的推移,焊头(horn)的工作面可能会出现磨损痕迹、点蚀、表面损伤或涂层劣化,这些变化会影响接触状况及振动传递效果。因此,定期检查至关重要,特别是在高产量生产环境中。
若焊头需要进行表面修复、频率调整或更换,相关操作需要遵循制造商的技术规范。材料的去除可能会改变其谐振频率和振幅特性,因此在维护后,可能需要进行频率测试和声学验证。若组件出现裂纹或结构性损伤,则不应继续使用,因为这可能导致振动不稳定,并可能损坏声学系统中的其他部件。
五、如何选择焊头及附件
在为伺服型超声波焊接机选择焊头及附件时,应将声学系统(声学堆栈)、工件特性及生产需求视为一个整体进行评估,而非孤立地选择各个组件。
需考虑以下几个因素:
1、工作频率:换能器、变幅杆和焊头需要与设备规定的超声波频率相匹配。
2、振动振幅:焊头与变幅杆的配置应能提供材料及接头设计所需的振幅,且不得超过组件的性能极限。
3、工件几何形状:焊头的轮廓、工作面尺寸及夹具结构应与工件的形状和焊接区域相匹配。
4、材料兼容性:焊头的材质及表面处理方式应根据振动工况、接触磨损情况以及生产要求来选择。
5、伺服控制要求:工装应满足焊接所需的压力、位移、定位精度及循环时间要求。
6、生产产量与使用寿命:在评估时,除了考虑初始采购成本外,还应综合考量组件的耐用性、维护需求及更换成本。
对于振幅要求较高或运行周期较长的严苛应用场景,采用钛合金材质的焊头和变幅杆在抗疲劳性和长期稳定性方面更具优势。若铝制工装的机械性能和声学特性已能满足应用需求,则它可作为一种更经济的选择。对于涉及集中接触磨损的作业,采用特制钢制工装可能更为适宜。
归根结底,可靠的焊接性能取决于声学组件与伺服执行机构、工件支撑系统及控制策略之间的精准匹配。通过合理设计焊头、变幅杆、换能器、底模、夹具及监控组件的组合,能够确保能量传输的稳定性、焊接接头形成的一致性,以及生产的高效性。
在伺服型超声波焊接机中,各类工具头及附件发挥着相辅相成的作用。换能器、变幅杆和焊头构成了核心的声学传输系统,而底模与夹具则负责工件的支撑与定位。监控组件有助于调节和评估焊接过程,配套的维护工具则能确保整个系统始终处于良好状态。在设备选型与应用设计阶段,若能综合考量上述各类组件,便能提升焊接的一致性,减少因工装问题导致的停机时间,并确保在处理不同材料、几何形状的工件以及各类生产环境时,设备始终保持可靠运行。
 电话:0755-27163020
 手机:15989539998 苏生 手机:13823567063 雷生 手机:13600432234 苏生
 邮箱:szmaijin@163.com
 网站:www.maijinkeji.net
 地址:深圳市光明区新湖街道汇新智能产业园五栋3楼
 您现在的位置:
 关注我们